
7-осевой рельсовый сварочный робот для двутавров
Познакомьтесь с рельсовой станцией для длинных стальных балок и колонн.
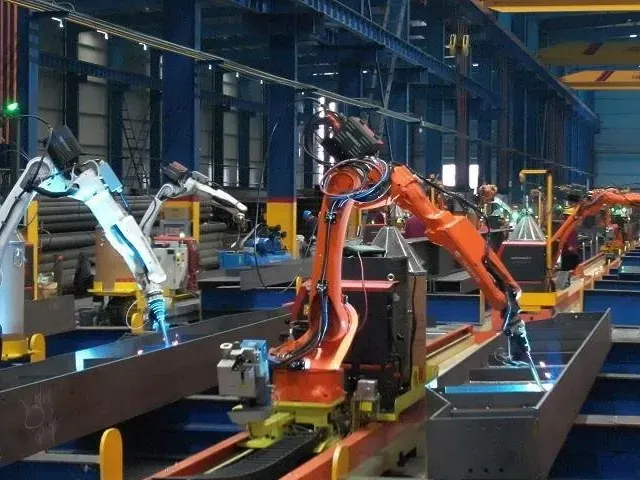
Процесс изготовления металлоконструкций
Линия сварки двутавров, также называемая линией производства H- или I-балок, проводит раскроенные листы через сборку, сварку основных швов, правку, установку и сварку дополнительных элементов перед отделкой. Автоматическая установка обычно сосредоточена на длинных швах полок со стенкой. После основной операции рёбра жёсткости, торцевые пластины и кронштейны добавляют много коротких швов.
Планируйте оборудование под эти разные соединения. Наши роботы в защитном газе сваривают дополнительные элементы, а станция под флюсом выполняет корневые, заполняющие и облицовочные проходы полного проплавления на коробчатых колоннах и двутаврах.
Последовательность описывает обычные производственные операции. Подходящая схема начинается с групп элементов и их швов, включая уже автоматизированные и ещё выполняемые вручную работы.
| Операция | Обычное оборудование | Наша станция |
|---|---|---|
| Раскрой листов | Машина раскроя листов | — |
| Сборка двутавра | Машина сборки двутавров | — |
| Сварка основных швов | Портальная установка сварки под флюсом | — |
| Правка | Машина правки полок | — |
| Установка рёбер жёсткости, торцевых пластин и креплений | Сборочные столы и оснастка | — |
| Сварка дополнительных элементов | Ручная сварка в защитном газе | 7-осевой рельсовый сварочный робот |
| Соединения полного проплавления | Сварка под флюсом | Роботизированная станция сварки под флюсом |
| Отделка и перемещение | Краны, конвейеры и окраска | — |
Наши станции работают на этапе сварки дополнительных элементов и швов полного проплавления. Предыдущие операции определяют поступление деталей к роботу, поэтому загрузку и опоры планируют вместе с остальной линией.
Традиционная установка сварки двутавров следует длинным швам полок со стенкой прямого элемента. Робот перемещает горелку между разными соединениями собранной детали. Поэтому этап дополнительных элементов рассматривается отдельно от имеющегося оборудования основных швов.
Посмотреть таблицу швов балок и колоннРобот с 7 осями для двутавров и дополнительных элементов
| Сравнение | Портальная установка сварки двутавров | Роботизированная станция в защитном газе |
|---|---|---|
| Швы | Длинные швы полок со стенкой прямых балок | Рёбра жёсткости, торцевые пластины, консоли, крепления и доступные угловые швы стенки с полкой |
| Детали | Прямые двутавры до установки дополнительных элементов | Собранные балки, колонны и подкрановые балки с дополнительными элементами |
| Программирование | Настройка под основной шов каждой балки | Импорт модели STEP / IFC; ПО находит швы, планирует траектории и проверяет столкновения |
| Типы швов | Непрерывные основные швы | Прямые, ломаные, криволинейные и вертикальные нисходящие угловые швы; нахлёсточные и огибающие швы; прерывистые швы по прямой |
Швы полного проплавления требуют иного плана, чем угловые швы креплений и рёбер жёсткости. Наша роботизированная станция под флюсом выполняет корневые, заполняющие и облицовочные проходы на коробчатых колоннах и двутаврах с отслеживанием шва в реальном времени. Доступны одно- и двухпроволочные версии.
Стыки полок и стенки — отдельная задача. Такие соединения полного проплавления обычно сваривают трактором под флюсом. При оценке укажите подготовку соединения, толщину листа и требуемые проходы.
Для длинных двутавров робот с 7 осями движется по напольному рельсу рядом с деталью. Два робота могут использовать один рельс. Для широких плоских деталей и панелей мостов подходит консоль с 8 осями, обеспечивающая подход сверху.
Начните с детали, затем спланируйте опоры, загрузку и выгрузку. Длина самого большого элемента — лишь один параметр: узлы у концов и тесные соединения также влияют на рабочее пространство. Модель позволяет ПО проверить столкновения на траекториях.
Сравните рельсовую, консольную и портальную компоновкиСпланируйте загрузку и место в цехеСравните все наши роботизированные сварочные системыКолонны, ригели и узлы PEB
Используйте перечень соединений и текущую последовательность производства для ответа.
Он может сваривать двутавры, но его роль отличается от портала основных швов. Рельсовый робот обрабатывает соединения собранного элемента, включая узлы, добавленные после основных швов.
Да, где есть доступ горелки: робот с 7 осями выполняет угловые швы стенки с полкой в нижнем и горизонтальном положениях. Стык полного проплавления — другое соединение для плана сварки под флюсом.
Посмотрите на оставшуюся после основных швов работу: установку и сварку узлов. Если рёбра жёсткости, торцевые пластины, крепления и кронштейны сваривают вручную, включите их в оценку робота.
Выбирайте по составу деталей и объёму сварки для автоматизации. Пришлите размеры, сведения о швах и месячную выработку для оценки компоновки. Можно начать с одной станции и добавлять другие по мере роста объёма.
Пришлите чертежи, модели STEP или IFC либо фотографии типовых элементов с обозначениями и размерами швов и наиболее трудоёмкими ручными соединениями. Укажите имеющееся оборудование и место для загрузки и выгрузки.
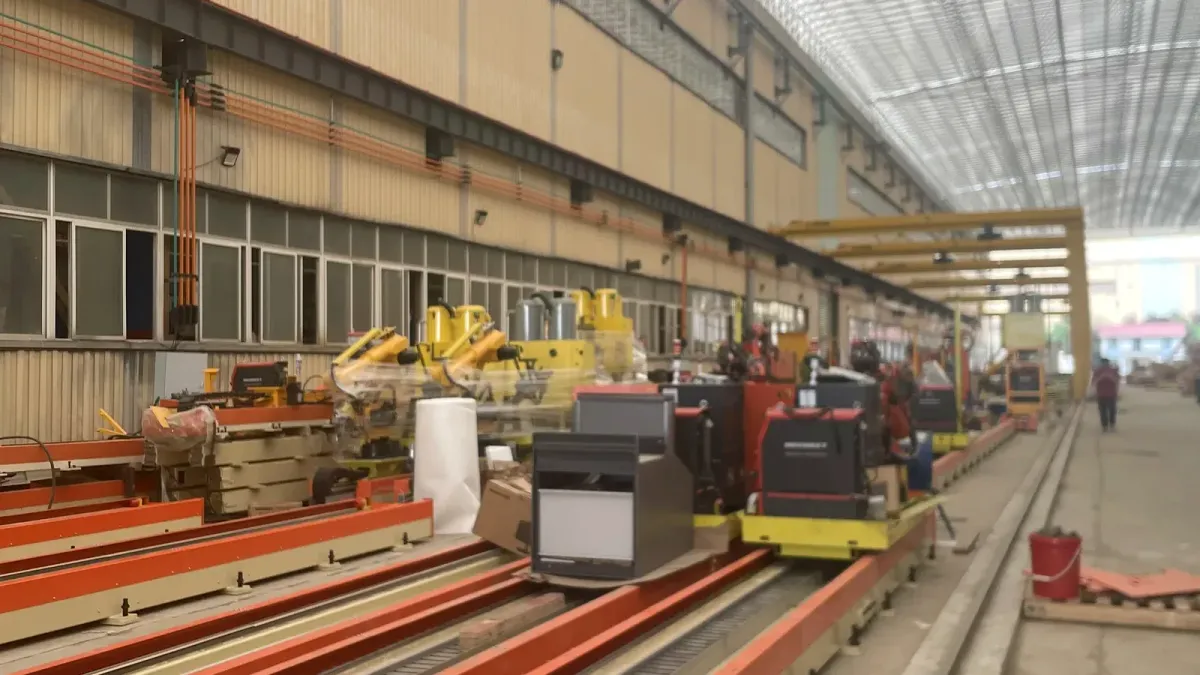
Пришлите чертежи элементов и укажите швы для автоматизации. Наши инженеры бесплатно оценят детали и рекомендуют станцию под ваше производство. Мы отвечаем в течение одного рабочего дня.